HEIN SYNCHROBROACH MODULAR
Código Oficial Suministro
H-RB-M112-050
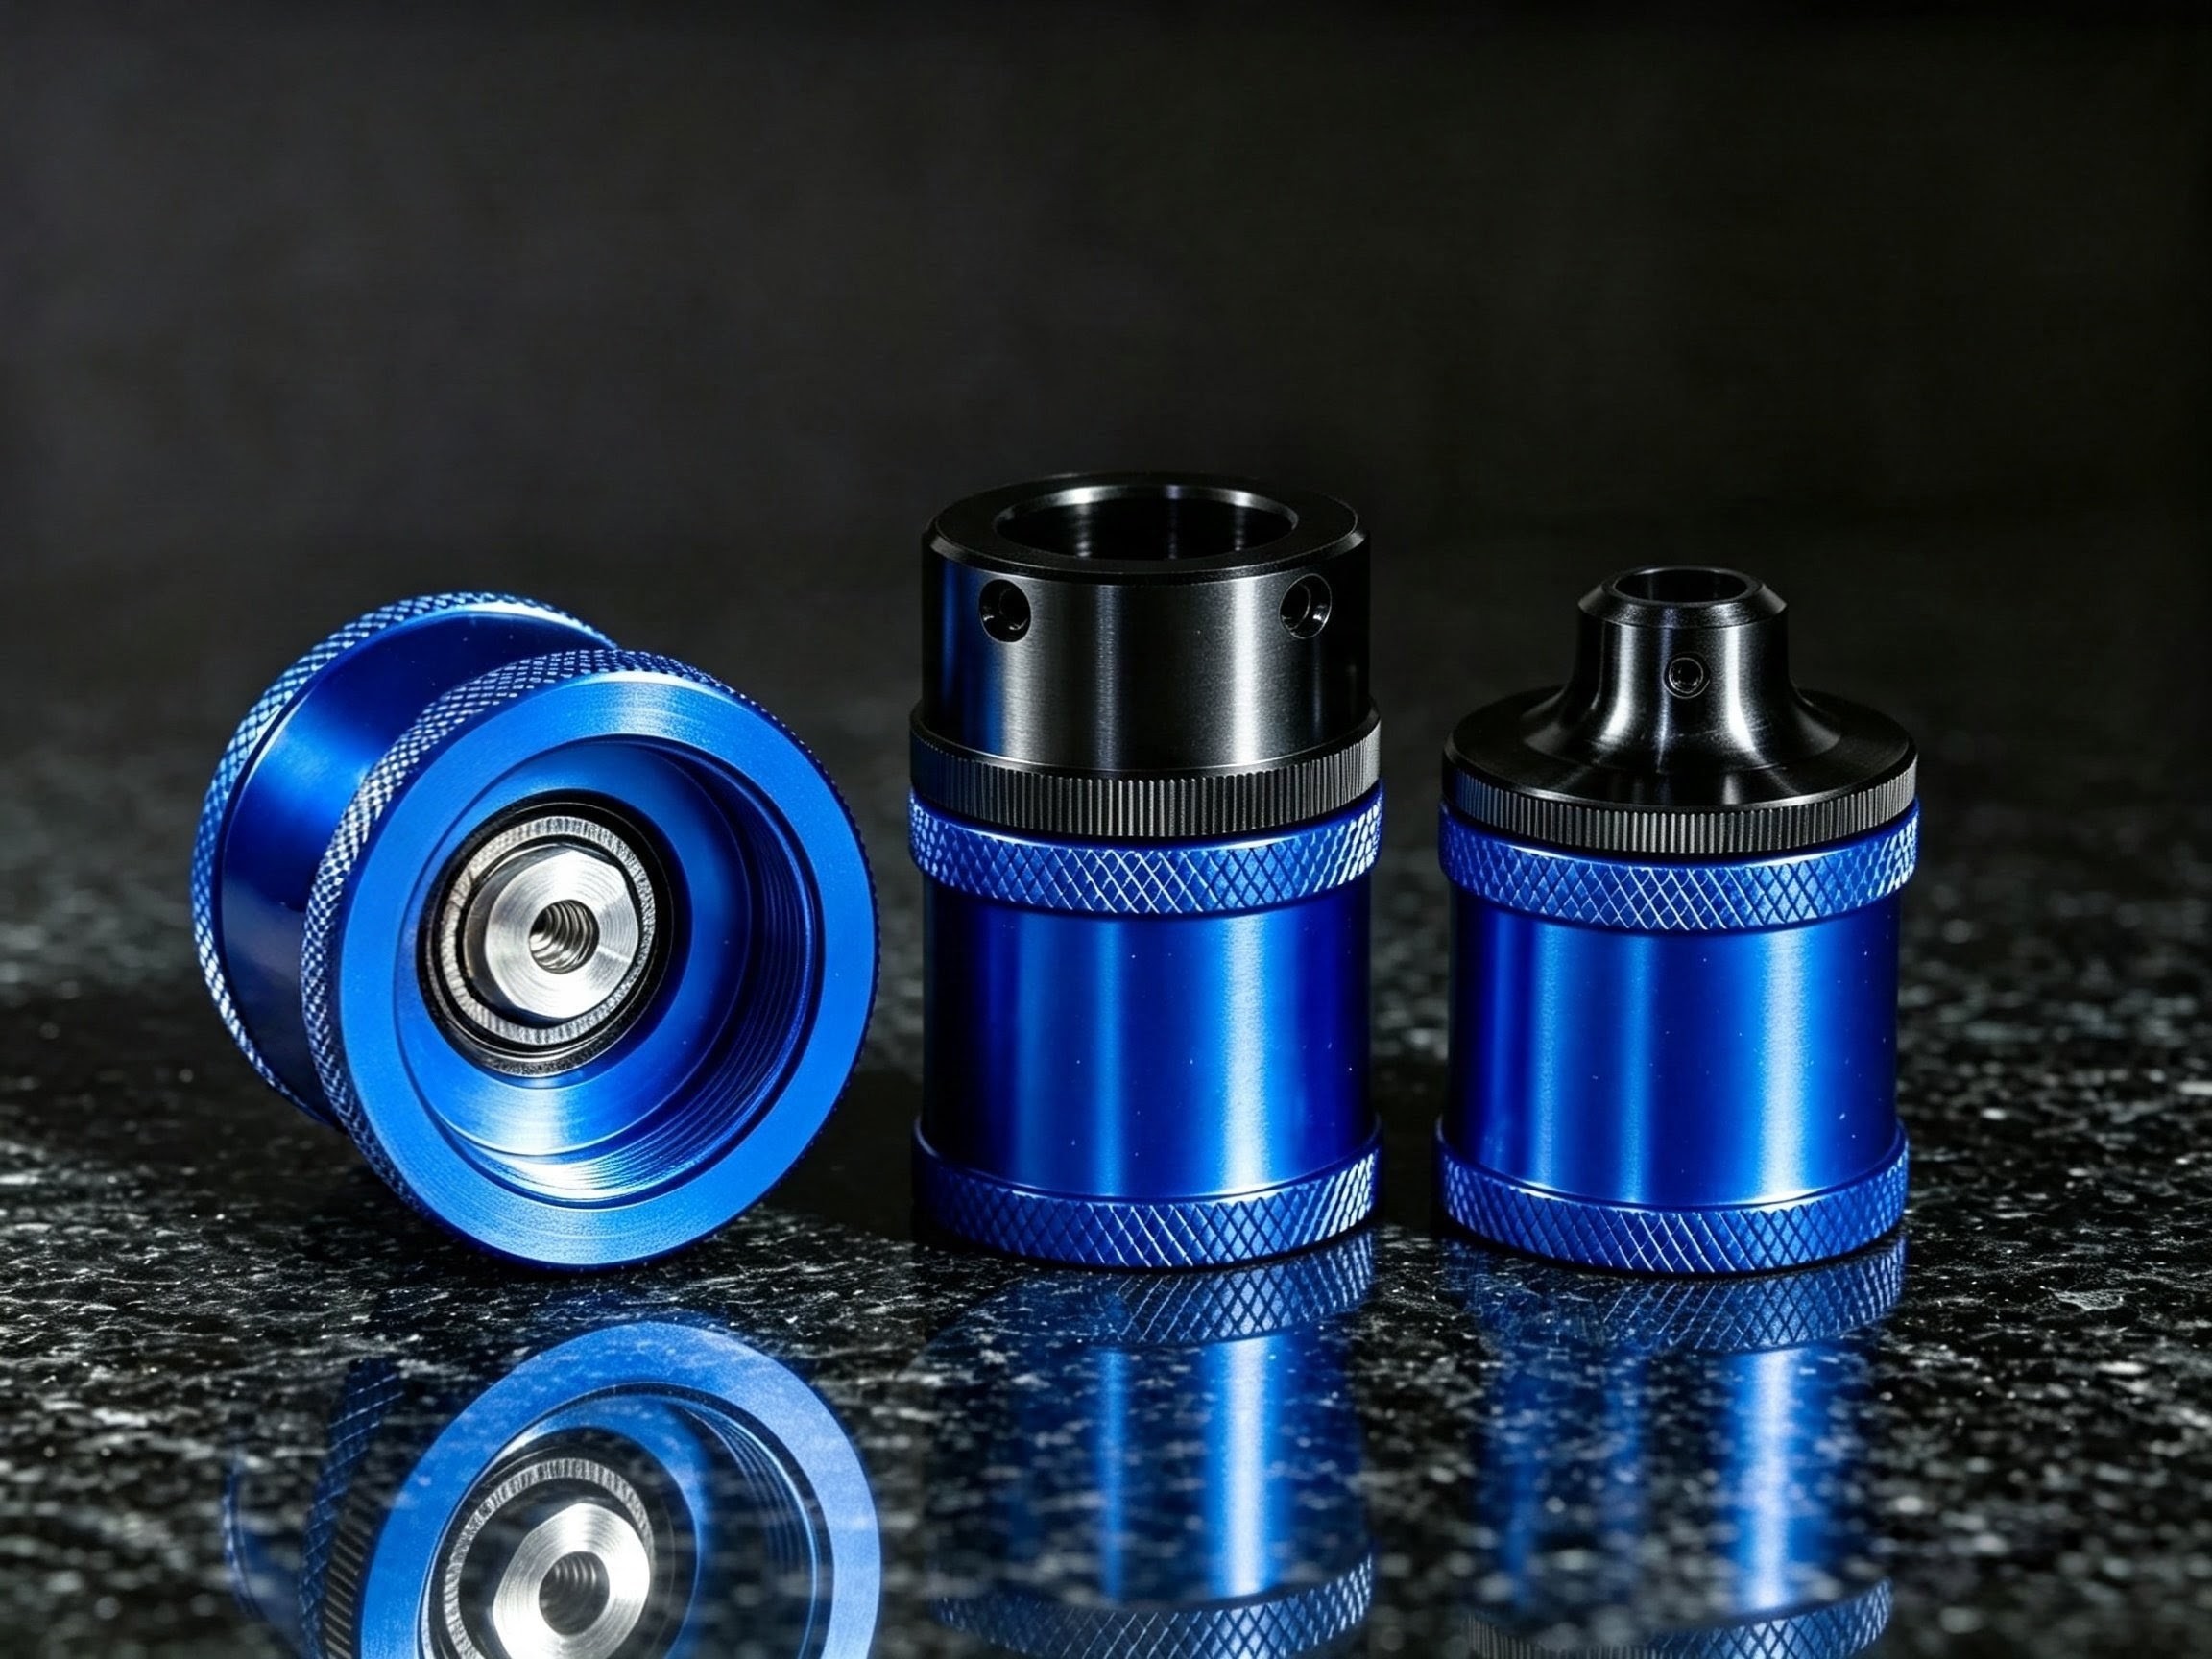
Despliega la máxima ingeniería de precisión con el cabezal de brochado síncrono HEIN SynchroBroach Modular. Diseñado bajo una estructura robusta aeroespacial que minimiza la inercia rotacional, este cabezal libre de ajustes opera con un ángulo de oscilación constante de 1°, optimizando las fuerzas axiales de penetración en tornos automáticos y centros de mecanizado CNC. Su concentricidad de giro inferior a 0.005 mm asegura un formado impecable de perfiles poligonales internos libres de rebabas.
Dinámica de Operación según el Entorno de Maquinado
Operación en Tornos Convencionales (Contrapunto)
Al fijarse mecánicamente en el contrapunto, la carcasa exterior y el zanco modular se mantienen en una posición estática alineada sobre el eje de simetría. En el instante en que el consumible entra en contacto bajo fuerza de penetración lineal con el material base en revolución, el eje oscilante central activa su cinemática oscilatoria angular. La brocha se acopla y se sincroniza en perfecta consonancia con el régimen de giro del chuck, esculpiendo la geometría poligonal de forma fluida.
Operación en Tornos CNC y Centros de Maquinado
Bajo este entorno, todo el conjunto del dispositivo se encuentra inicialmente bajo un régimen de rotación libre impulsado por el husillo principal. En el momento milimétrico del contacto mecánico sobre la pieza de trabajo estática, la brocha interrumpe su giro angular relativo acoplándose fuertemente a la geometría de entrada, activando de inmediato el movimiento síncrono con oscilación angular libre mientras el cuerpo del cabezal continúa revolucionando a altas RPM.
Arquitectura Intercambiable y Geometría del Ensamble
Ingeniería de Acoplamiento y Sistema Tri-Axial
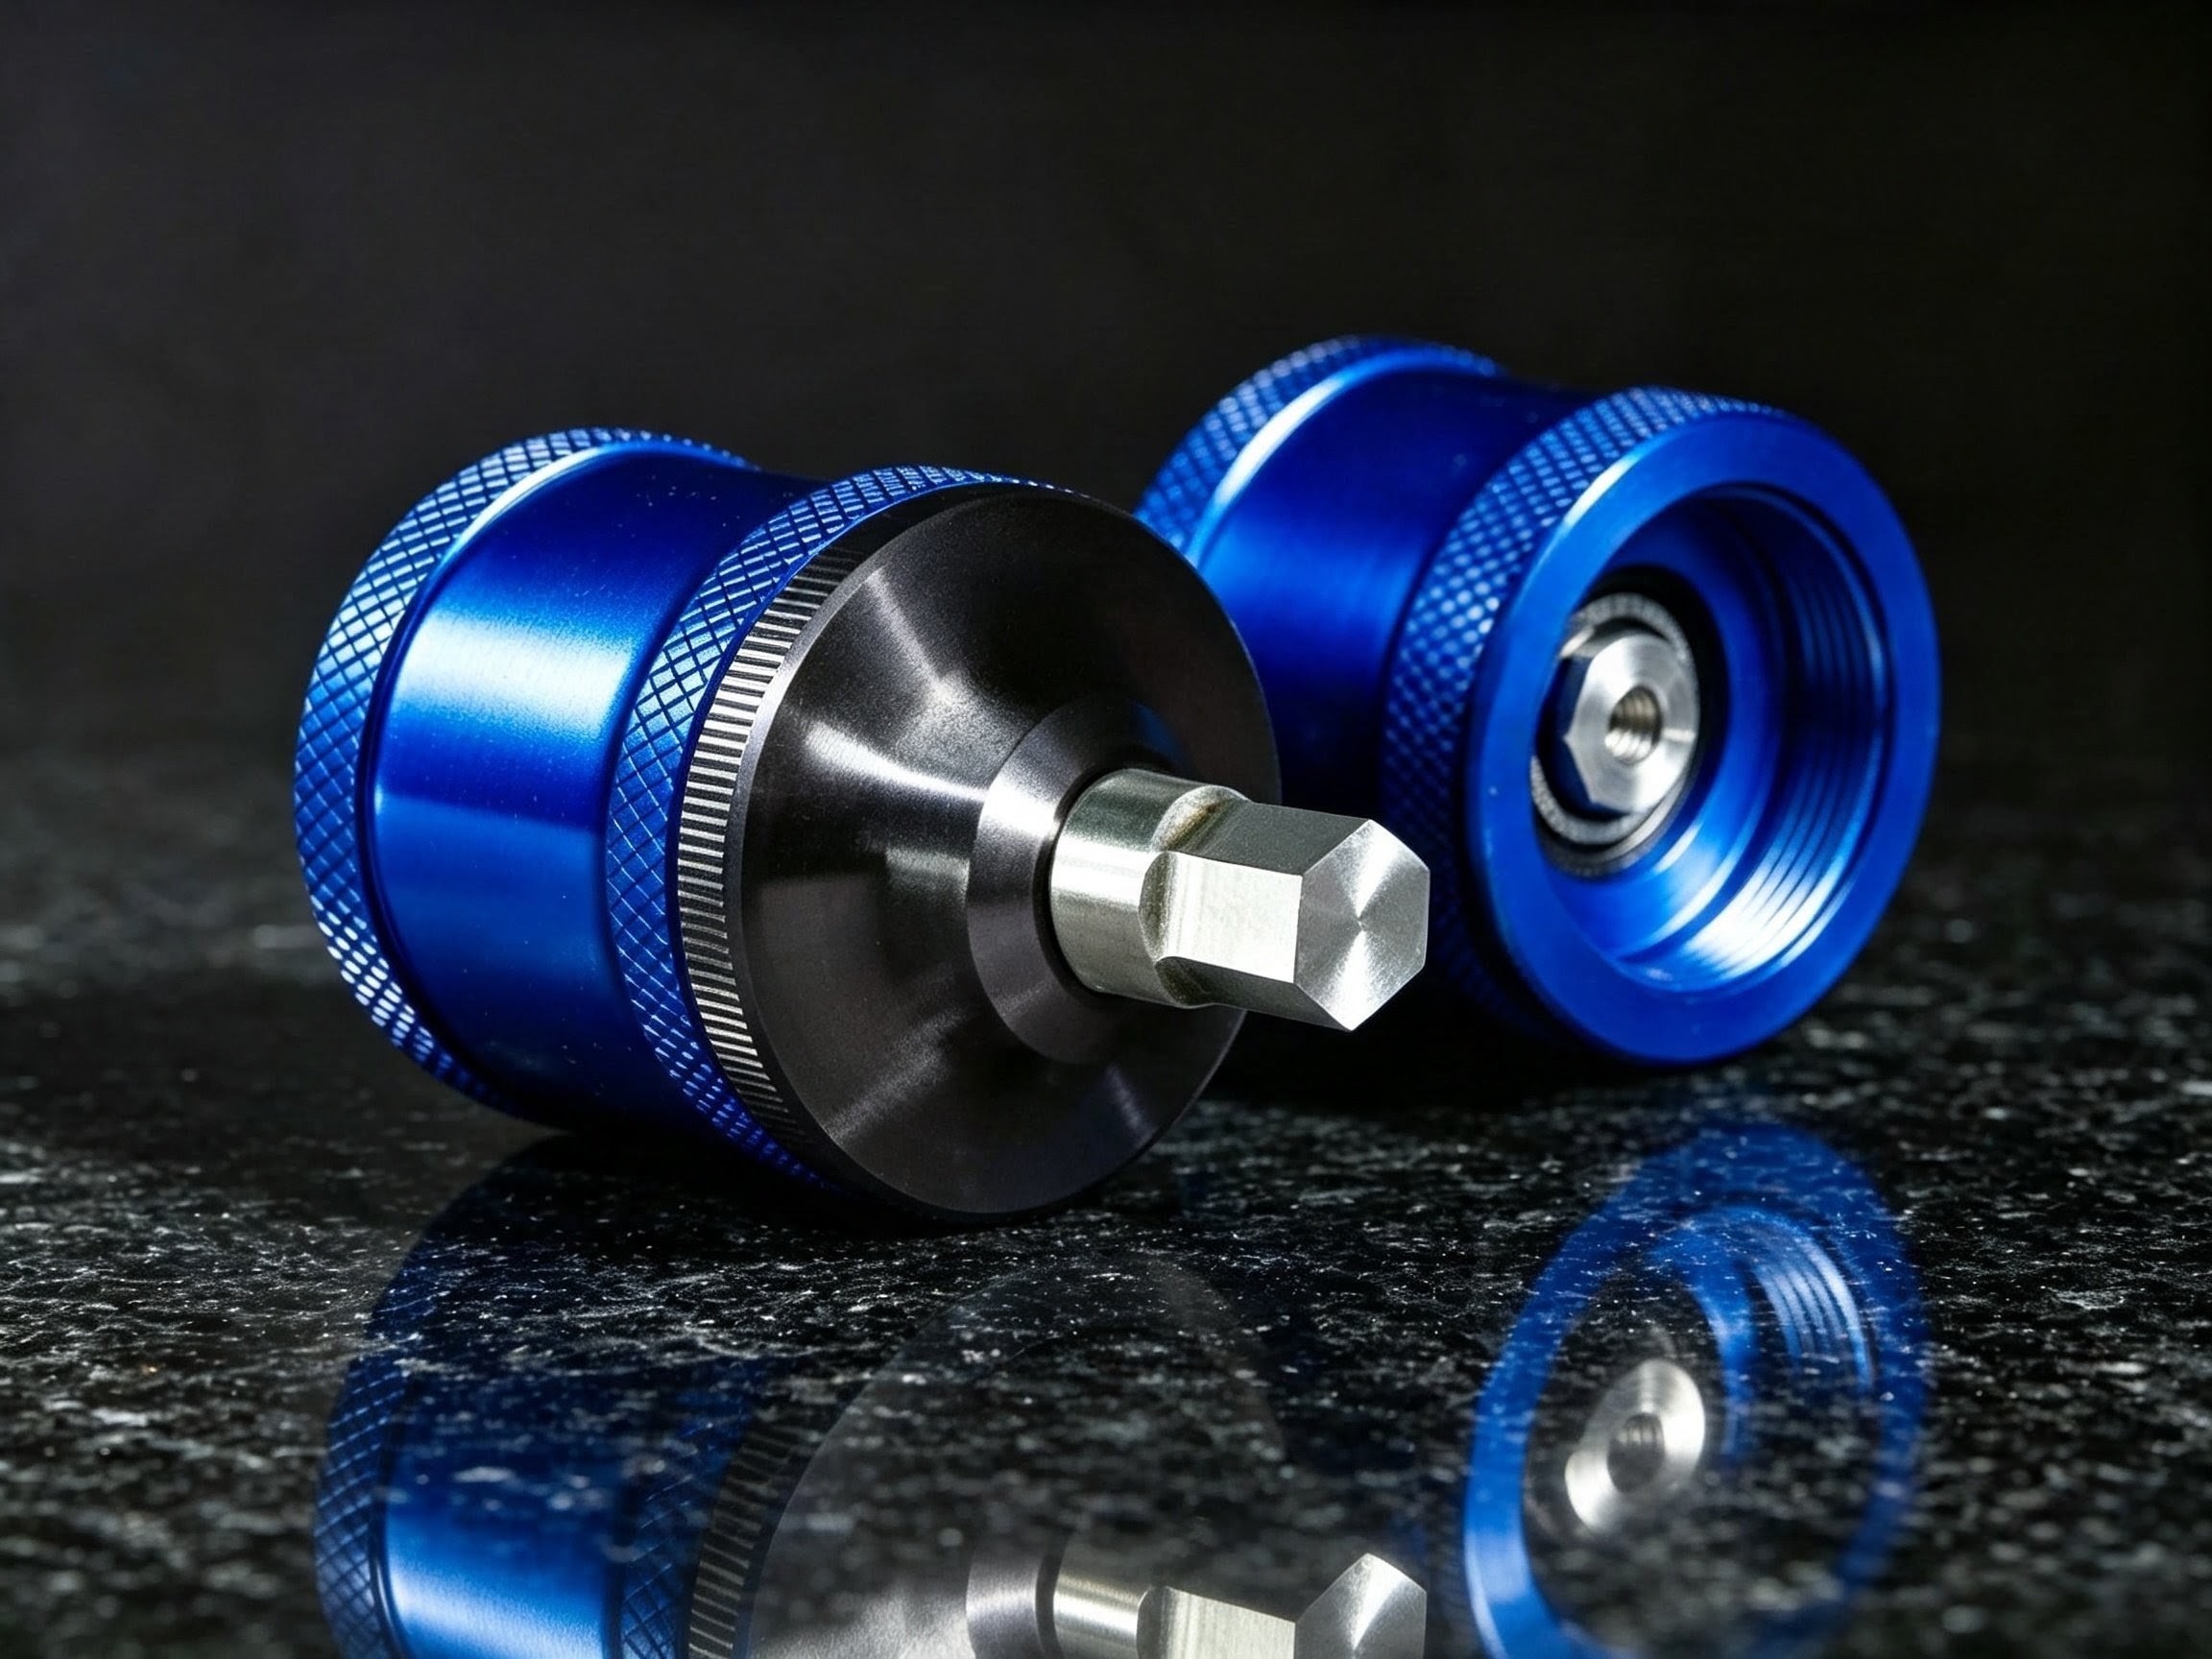
La versatilidad del dispositivo radica en su inteligente arquitectura posterior modular. Equipado con una rosca maestra macho de 1-1/2" x 18 UNF, permite el intercambio inmediato de árboles tácticos de sujeción (zancos), haciéndolo 100% compatible con la rigidez de torretas en tornos CNC modernos, la precisión micrométrica de conos CAT/BT/ISO en centros de maquinado, o la robustez de interfaces cónicas Morse y R8 en maquinaria convencional.
Para soportar las condiciones de desbaste pesado más severas, el núcleo del eje central —fabricado a partir de sofisticados núcleos moleculares de alta tenacidad bajo designaciones AISI bonificadas de grado estructural y bonificado a una dureza extrema de 43-48 HRC— es respaldado por un sistema de rodamiento tri-axial de alta carga. Este conjunto absorbe vectores de fuerza tanto axiales como radiales de forma simultánea, disipando la flexión elástica inducida por la oscilación constante de 1 grado. El resultado es un componente inmune a la fatiga mecánica que opera con un Factor de Seguridad dinámico de 4.85, garantizando una repetibilidad geométrica impecable en cada lote de producción.
Configuración de Zancos y Flexibilidad CNC
Matriz Metrológica y Límites Operativos
| Código Oficial | Alojamiento Zanco Brocha | Rosca Posterior Modular | Rango Perfil Mín-Máx | Régimen Operativo Recomendado | Fuerza de Empuje Axial Máx |
|---|---|---|---|---|---|
| H-RB-M112-050 | 1/2" (12.7 mm) Tolerancia ISO H6 |
1-1/2" x 18 UNF Acoplamiento de Alta Rigidez |
3/16" a 3/4" (4.7 a 19.0 mm) |
800 - 2,200 RPM Producción Continua |
24,500 N Sistema Tri-Axial Protegido |
Sistemas de Sujeción y Árboles Compatibles
| Clase de Zanco Modular | Entorno y Aplicación Principal | Mecánica de Fijación | Normatividad e Interfaz Técnica |
|---|---|---|---|
| Weldon (Cilíndrico) | Tornos CNC / Torretas Portaherramientas | Bloqueo tangencial por opresión lateral | Conforme a ISO 9766 / DIN 1835 (Forma B), h6 |
| Cono Morse (MT) | Contrapunto de Tornos Paralelos y Revólver | Ajuste cónico por interferencia mecánica convencional | Conforme a ISO 296 / DIN 228 (MT2 a MT5) |
| Cono R8 | Fresadoras Verticales Convencionales u Universales | Acoplamiento mediante tiro roscado posterior | Estándar Americano R8 de Alta Concentricidad |
| CAT / BT / ISO | Centros de Maquinado Automáticos CNC | Retención de alta velocidad por perno (Pull Stud) | Conforme a la norma internacional ISO 7388-1 |
Guía de Operación Crítica y Parámetros Operativos de Taller
1. Preparación del Barreno Previo (Pre-Bore)
Es estrictamente mandatario ejecutar un pre-barrenado con broca convencional antes de la incursión del cabezal de brochado. La cota de profundidad de esta cavidad preliminar debe configurarse entre un 10% y un 15% superior respecto a la longitud útil final del perfil poligonal. Esta tolerancia actúa como cámara geométrica de alivio para alojar la viruta compactada por el avance lineal continuo, evitando la saturación axial destructiva sobre el rodamiento tri-axial interno.
2. Chaflán de Entrada Obligatorio a 45°
Se debe maquinar un chaflán guía rectilíneo a 45° exactos sobre la cara frontal del barreno previo. El diámetro exterior de dicha transición geométrica debe exceder la diagonal máxima teórica (cota de vértice a vértice) del perfil poligonal que se pretende tallar. Este plano inclinado elimina el choque plano de alta fricción térmica en las aristas de corte del consumible, propiciando un centrado hidrodinámico y progresivo.
3. Sincronización y Avance Lineal Continuo
El brochado rotativo opera como un proceso de deformación plástica continua gobernado por fuerzas de penetración axial. Para resguardar la integridad cinemática, se prescribe un avance constante de 0.02 a 0.06 mm por revolución bajo velocidades de corte moderadas. La interrupción del avance lineal durante el maquinado o la aplicación de pausas cíclicas desencadenará un sobreesfuerzo reactivo inter-caras destructivo, destemplando los filos de corte regulados por las normas ISO 1832 y ANSI B212.4.
Contenido del Empaque Premium Industrial
Cada kit de suministro oficial contiene un Cabezal de Brochado Rotativo Modular modelo H-RB-M112-050 verificado metrológicamente en laboratorio con una concentricidad de giro inferior a 0.005 mm, acompañado de su llave Allen industrial de grado de resistencia 12.9 (ISO 4026) para un torque preciso del opresor del zanco. El conjunto se presenta en una cuna de espuma técnica de alta densidad mecanizada por control numérico, encapsulada en un cilindro rígido protector con tapas metálicas reforzadas que valida la normativa de comercialización y etiquetado NOM-050-SCFI.
// Cláusula de Confidencialidad y Propiedad Industrial
El análisis de carga combinada, ecuaciones de Von Mises y diagramas cinemáticos detallados en esta documentación técnica oficial constituyen propiedad industrial y exclusiva, desarrollada por HEIN® Herramientas Industriales. Queda estrictamente prohibida su copia o transferencia a terceros sin consentimiento previo por escrito de la firma.
HEIN SYNCHROBROACH MODULAR
Código Oficial Suministro
H-RB-M112-050
Despliega la máxima ingeniería de precisión con el cabezal de brochado síncrono HEIN SynchroBroach Modular. Diseñado bajo una estructura robusta aeroespacial que minimiza la inercia rotacional, este cabezal libre de ajustes opera con un ángulo de oscilación constante de 1°, optimizando las fuerzas axiales de penetración en tornos automáticos y centros de mecanizado CNC. Su concentricidad de giro inferior a 0.005 mm asegura un formado impecable de perfiles poligonales internos libres de rebabas.
Dinámica de Operación
Tornos Convencionales
Al fijarse mecánicamente en el contrapunto, la carcasa exterior y el zanco se mantienen estáticos. Al entrar en contacto bajo fuerza de penetración lineal con el material en revolución, el eje activa su cinemática oscilatoria angular, esculpiendo la geometría de forma fluida.
Tornos CNC y Centros
Todo el conjunto se encuentra inicialmente bajo un régimen de rotación impulsado por el husillo. En el contacto mecánico sobre la pieza estática, la brocha interrumpe su giro relativo acoplándose fuertemente, activando de inmediato el movimiento síncrono con oscilación angular libre.
Arquitectura e Interfaz
Sistema Tri-Axial Modular
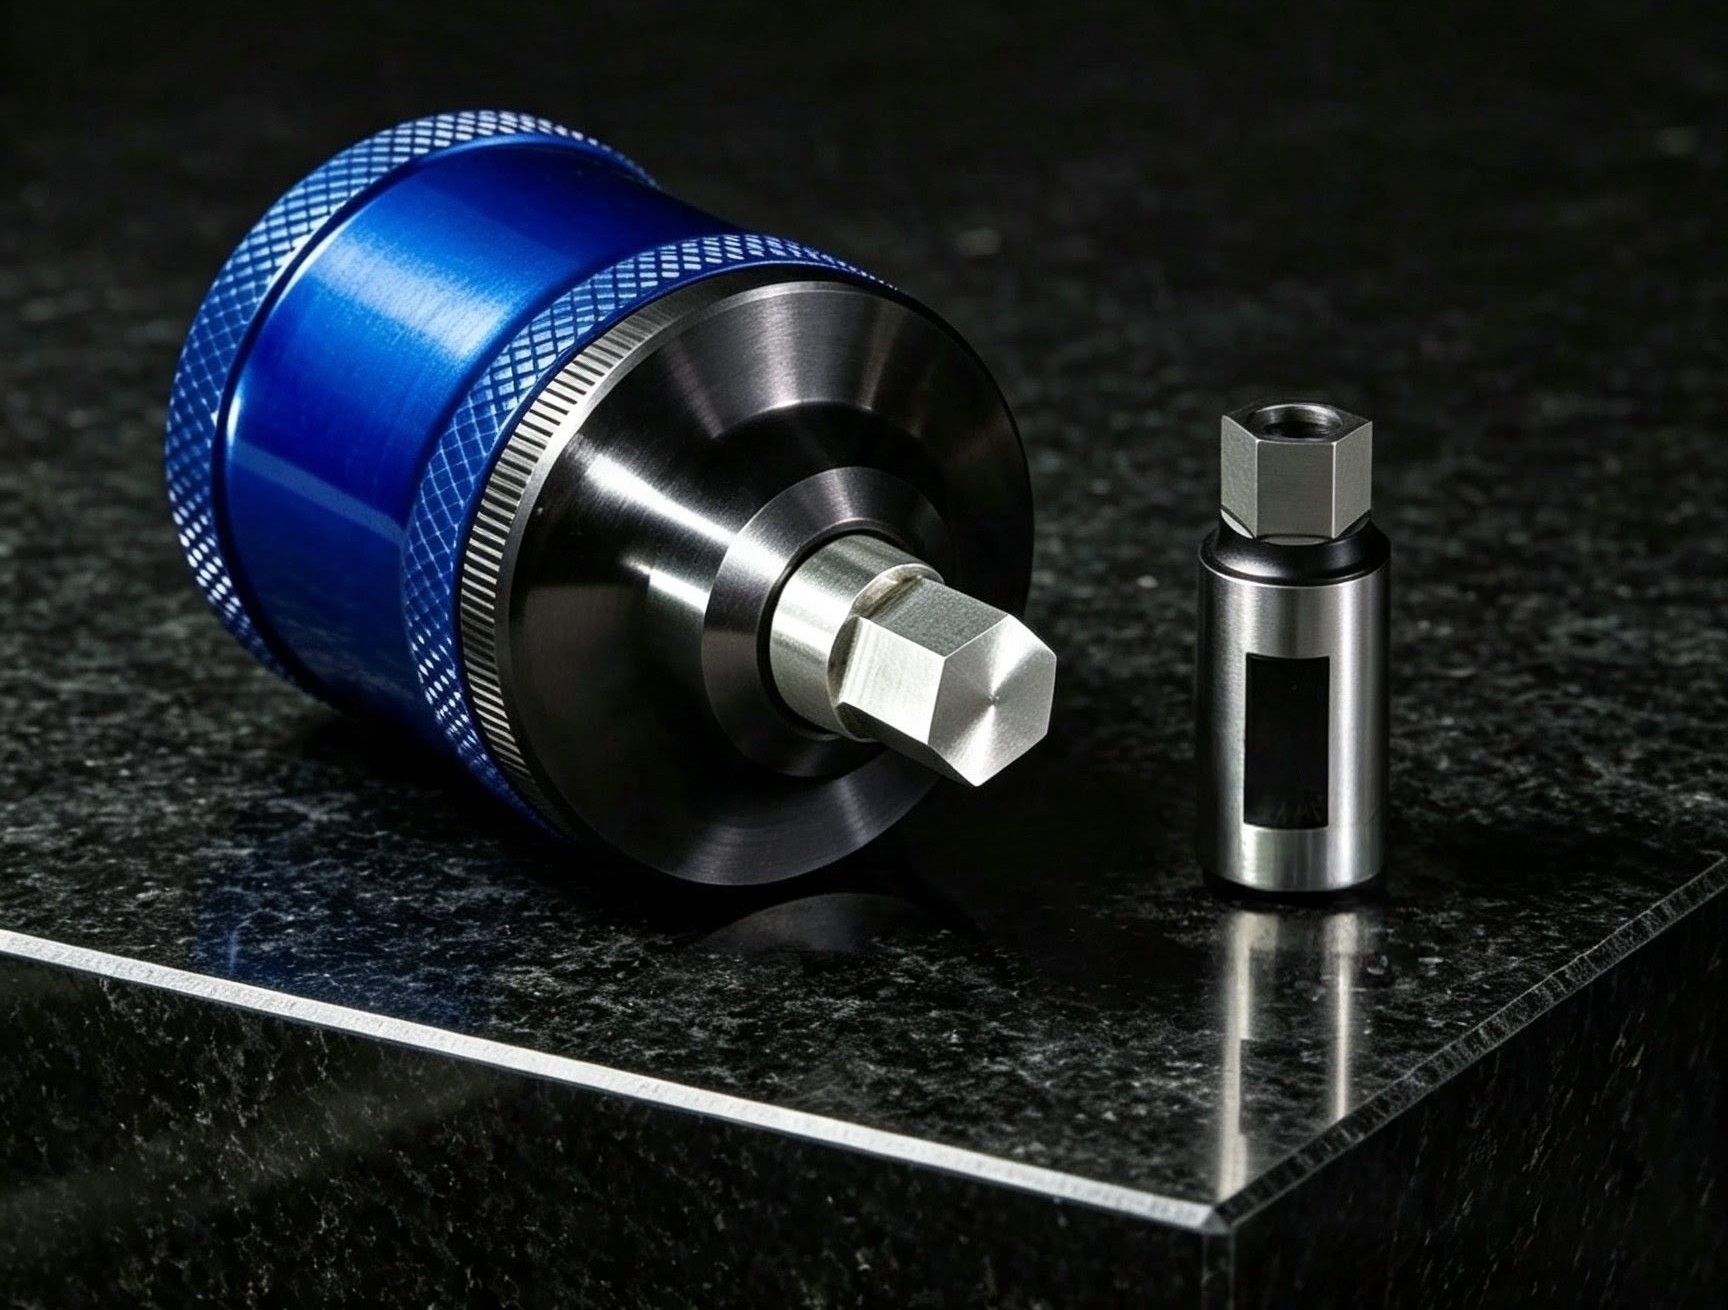
Equipado con una rosca maestra macho de 1-1/2" x 18 UNF, permite el intercambio inmediato de zancos, haciéndolo compatible con torretas CNC, conos CAT/BT/ISO y sistemas R8 o Morse convencionales.
El eje central —mecanizado a partir de núcleos moleculares de alta tenacidad bajo designaciones AISI bonificadas de grado estructural a 48 HRC— es respaldado por un rodamiento tri-axial de alta carga que absorbe vectores axiales y radiales simultáneamente, eliminando la fatiga mecánica.
Protocolos en Taller
1. Barreno Previo
Es mandatorio ejecutar un pre-barrenado antes del brochado. La cota de profundidad de esta cavidad preliminar debe ser un 10% a 15% superior a la longitud útil final, actuando como cámara de alivio para alojar la viruta y proteger el rodamiento tri-axial interno.
2. Chaflán de Entrada
Se debe maquinar un chaflán guía rectilíneo a 45° sobre la cara frontal del barreno. El diámetro debe exceder la diagonal máxima teórica del perfil poligonal para eliminar el choque de alta fricción térmica en las aristas y propiciar un centrado progresivo.
3. Avance Lineal
El brochado rotativo opera como deformación plástica continua. Se prescribe un avance constante de 0.02 a 0.06 mm por revolución. Interrumpir el avance provocará un sobreesfuerzo reactivo destructivo, destemplando los filos regulados por las normas ISO 1832 y ANSI B212.4.
Empaque Industrial
Suministro Premium
Cada kit contiene un Cabezal de Brochado Rotativo Modular H-RB-M112-050 verificado en laboratorio con una concentricidad de giro inferior a 0.005 mm y llave Allen clase 12.9. Se presenta en cuna de espuma técnica mecanizada por CNC dentro de un cilindro rígido protector que valida la norma de comercialización NOM-050-SCFI.
// Propiedad Industrial Registrada
El análisis analítico de carga combinada, ecuaciones de Von Mises y diagramas cinemáticos detallados en esta documentación constituyen propiedad industrial exclusiva de HEIN®. Queda estrictamente prohibida su copia sin consentimiento previo por escrito.